 菜单


封口膜到货,很多人习惯直接拉去产线,觉得供应商发了货就万事大吉。但励诺包装见过太多案例——问题往往就出在“到货”和“上机”之间的这段空白里。
别急着拆箱上机。先花二十分钟,做几件事。
先看箱子。 外包装有没有破损、水渍、挤压变形?封口膜怕潮,箱子如果已经发软发皱,里面的膜多半也受了影响。再看标签信息——品名、规格、数量、批次号,和订单对不对得上。这一步用不了两分钟,但能挡住不少后续麻烦。
再抽几片,量一下。 用卡尺测膜的直径和厚度,厚度公差建议控制在±3μm以内。卷膜的话,确认内径和宽度是否和订单一致。如果是定制印刷款,对照设计稿看印刷内容、颜色、位置有没有明显偏差。不用全查,抽检几片就够,关键是有没有系统性偏差。
然后是外观。 在光线充足的地方把封口膜摊开,看表面有没有气泡、划痕、褶皱、杂质。再抽几片对着光看铝箔层有没有明显针孔。有问题当场拍照留证,别等上了机再回头找原因,那时候已经说不清了。
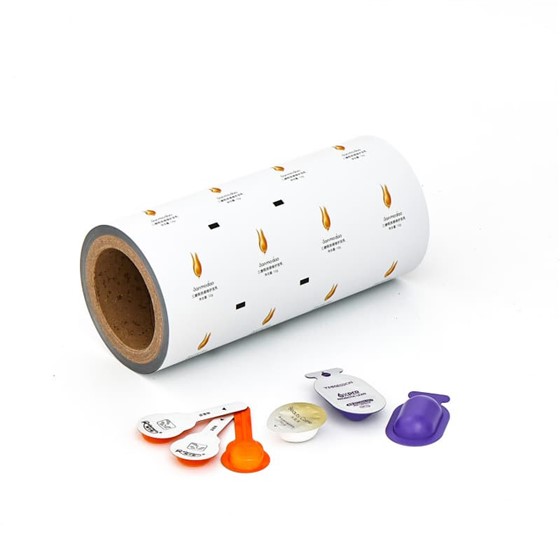
但真正的验收,是“用”。 取几个瓶口样品,用产线上的封口设备按正常参数封几个。撕开封口膜看剥离力顺不顺、有没有残留胶;倒置看漏不漏;如果是需要高温蒸煮的产品,再做一次模拟蒸煮测试。这一步过了,这批膜才算真正合格。
最后留样。 每批到货留几片样品,标注批次号和到货日期,存档备查。万一后续出现质量问题,有留样才能追溯。
到货验收多花二十分钟,产线上就能少停两个小时。如果封口膜验收过程中发现异常,或者不确定某项指标是否达标,可以直接联系励诺包装。我们可以协助分析样品、核对检测报告,帮你确认这批膜能不能放心上机。