 菜单


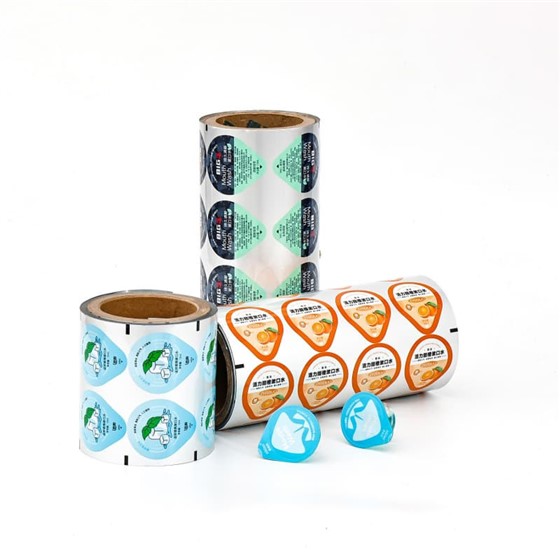
封口膜在设备上跑着跑着,突然断了。产线停下来,操作工重新穿膜、调试,几分钟到十几分钟就过去了。断膜看起来是小事,但频繁发生,产线效率就会被一点点吃掉。励诺包装结合现场经验,梳理断膜的常见原因和应对思路。
先看断在哪里
断在热封区,多半和温度有关。温度过高,膜材局部熔化变脆,受力就断;温度过低,热封层没熔透,膜在封口处被拉扯撕裂。断在输送段,往往是张力或导辊的问题。张力过大,膜被拉得太紧;导辊转动不顺畅或有毛刺,封口膜被刮伤后断裂。断在收卷端,则可能是收卷张力设置不当,或者卷芯不圆导致受力不均。
再看膜本身的状态
膜卷端面是否平整?如果端面凹凸不平,运行中封口膜会左右偏移,边缘受力后容易撕裂。膜材是否有针孔或暗伤?这些缺陷在运行中会成为断裂的起点。此外,储存环境也很关键——受潮的膜材强度下降,干燥过度的膜变脆,都会增加断膜风险。
解决思路:先调设备,再换膜
如果是参数问题,调整温度、张力、压力,通常就能改善。如果是导辊问题,清洁或更换导辊即可。如果调整后仍然断膜,建议换一卷膜测试——用同一参数封几米,看是否还断。如果换膜后正常,说明问题在膜材本身;如果仍然断,问题就在设备上。
励诺包装在出厂前会对每批次封口膜进行断膜测试和张力均匀性检测,减少使用中的断膜风险。如果您的产线频繁断膜,可以把膜样和设备参数发给我们,帮您一起排查原因。