 菜单


很多人以为验收就是“看看数量对不对,包装有没有破”。但封口膜不是普通耗材,验收环节少查一项,产线上可能就要多停两小时。
先看包装,再看标签
外箱检查是第一道。纸箱有没有破损、水渍、变形,封口胶带是否完整。封口膜对湿度敏感,外箱受潮往往意味着里面的膜已经吸了水汽。接着核对标签信息——品名、规格、数量、批次号、生产日期——和订单逐一比对。
规格和尺寸,抽检即可
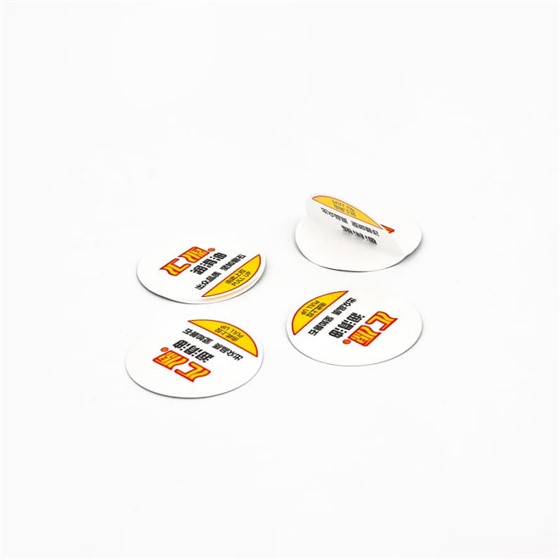
拆箱后抽几片,用卡尺测量直径、厚度、卷膜宽度和内径。厚度公差建议在±3μm以内。如果是定制印刷款,检查印刷内容、颜色、位置是否与设计稿一致。不用全查,但样本要覆盖不同层位的货品。
外观检查不能省
在光线充足的环境下摊开膜面,看有没有气泡、划痕、褶皱、杂质和明显色差。再抽几片对着光源观察铝箔层,检查是否有针孔或涂层不均。外观不合格的批次,建议直接拍照留证并与供应商沟通。
密封性能测试才是核心
外观合格不代表能封住。取几个与产线一致的瓶口样品,用正常参数封口后做三项测试:撕开封口膜观察剥离力是否顺滑、有无残胶;倒置或加压检查是否漏液;有高温杀菌要求的产品需做模拟蒸煮测试。三项都通过,这批膜才算真正合格。
留样追溯,别省这一步
每批到货留几片样品,标注批次号和到货日期,存档备查。后续一旦出现质量问题,留样是追溯和判定责任的关键依据。
励诺包装建议客户把封口膜到货验收纳入标准流程,发现问题及时沟通。如果对某项指标拿不准,我们可以协助分析样品、核对检测报告。多花二十分钟验收,产线上就能少停两个小时。